

Здравейте! Аз съм доставчик на тръби API 5CT J55 и днес искам да поговорим за това как различните производствени процеси могат да повлияят на свойствата на тези тръби. Тръбата API 5CT J55 се използва широко в нефтената и газовата промишленост, така че разбирането как производството влияе на нейните свойства е изключително важно.
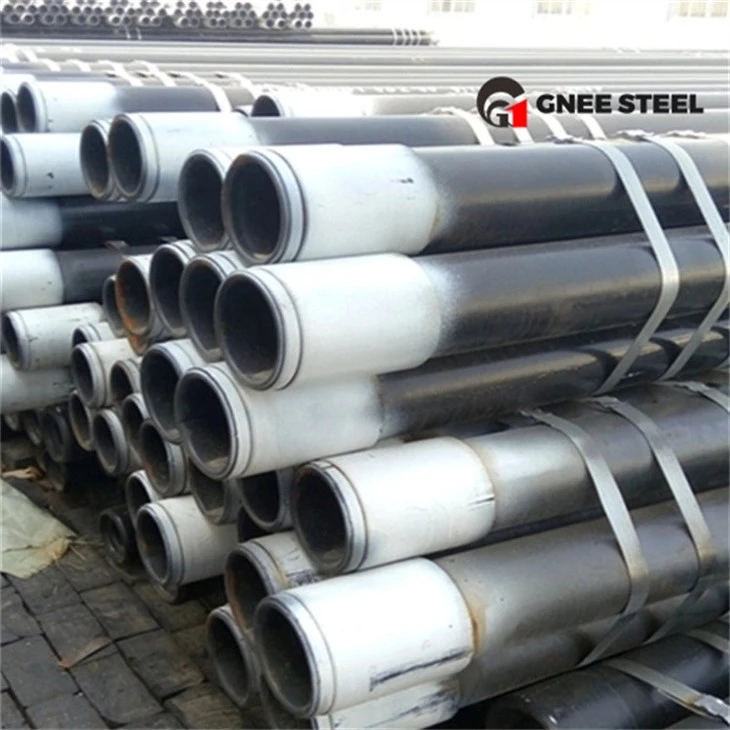
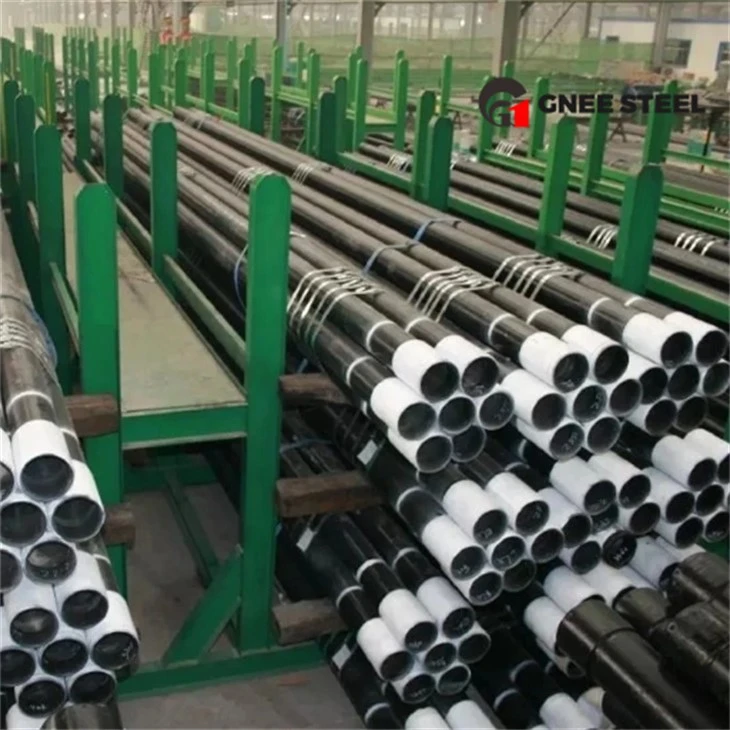
Да започнем с основите. API 5CT J55 тръба е специфичен тип обсадна тръба, която отговаря на стандартите, определени от Американския петролен институт (API). Използва се за облицоване на кладенеца в нефтени и газови кладенци, осигурявайки структурна опора и предотвратявайки срутването на кладенеца. Свойствата на тази тръба, като нейната здравина, издръжливост и устойчивост на корозия, могат да варират в зависимост от производствения процес.
Процес на горещо валцуване
Един от най-разпространените производствени процеси за API 5CT J55 тръба е горещото валцуване. При този процес стоманена заготовка се нагрява до много висока температура и след това преминава през серия от ролки, за да се намали дебелината й и да се оформи в тръба.
Процесът на горещо валцуване има няколко ефекта върху свойствата на тръбата. На първо място, подобрява здравината на тръбата. Когато стоманата се нагрява и валцува, зърната в стоманената конструкция се деформират и подравняват в посоката на валцуване. Това подравняване на зърната прави тръбата по-здрава и по-устойчива на външни сили.
Горещото валцуване обаче може да има и някои недостатъци. Високата температура, включена в процеса, може да причини образуването на котлен камък върху повърхността на тръбата. Тази скала може да повлияе на корозионната устойчивост на тръбата, тъй като може да създаде грапава повърхност, където корозията може да започне по-лесно. Освен това бързото охлаждане след горещо валцуване понякога може да доведе до остатъчни напрежения в тръбата, което може да намали нейната якост.
Процес на студено изтегляне
Друг производствен процес е студеното изтегляне. При студено изтегляне, горещо валцована тръба се изтегля през матрица при стайна температура, за да се намали нейният диаметър и дебелина на стената. Този процес често се използва за производство на тръби с по-точни размери и по-гладка повърхност.
Студеното изтегляне може значително да подобри качеството на повърхността на тръбата. Гладката повърхност намалява риска от корозия и също така улеснява монтажа на тръбата. В допълнение, студеното изтегляне може да увеличи границата на провлачване на тръбата. Докато тръбата се изтегля през матрицата, стоманата се закалява, което означава, че нейната точка на провлачване се повишава.
Но студеното рисуване също има своите ограничения. Процесът на работно втвърдяване може да направи тръбата по-крехка. Това означава, че тръбата може да бъде по-склонна към напукване при определени условия, особено ако е подложена на внезапни удари или натоварвания с голямо напрежение.
Процес на топлинна обработка
Топлинната обработка е решаваща стъпка в производството на API 5CT J55 тръба. Има различни видове топлинна обработка, като отгряване, нормализиране и закаляване и темпериране.
Отгряването включва нагряване на тръбата до определена температура и след това бавно охлаждане. Този процес облекчава остатъчните напрежения в тръбата и подобрява нейната пластичност. По-гъвкавата тръба е по-малко вероятно да се спука при напрежение, което е много важно в суровата среда на нефтени и газови кладенци.
Нормализирането е подобно на отгряването, но скоростта на охлаждане е по-бърза. Нормализирането може да подобри структурата на зърната на стоманата, което подобрява здравината и издръжливостта на тръбата.
Закаляването и темперирането е по-сложен процес на топлинна обработка. При охлаждане тръбата се нагрява до висока температура и след това бързо се охлажда в среда за охлаждане, като вода или масло. Това прави тръбата много твърда. Закалените тръби обаче често са твърде крехки, така че трябва да бъдат закалени. Закаляването включва повторно нагряване на закалената тръба до по-ниска температура и след това бавно охлаждане. Този процес намалява чупливостта и възстановява част от здравината на тръбата.
Процес на заваряване
Ако тръбата API 5CT J55 е произведена чрез заваряване, процесът на заваряване също оказва значително влияние върху нейните свойства. Има различни методи за заваряване, като електросъпротивително заваряване (ERW) и заваряване под флюс (SAW).
ERW е високоскоростен процес на заваряване, при който ръбовете на стоманената лента се нагряват от електрически ток и след това се притискат заедно, за да образуват заварка. ERW тръбите често се използват за приложения с по-малък диаметър. Процесът на заваряване може да създаде зона, засегната от топлина (HAZ) около заваръчния шев. Свойствата на HAZ могат да се различават от тези на основния метал. Например HAZ може да е по-твърда и по-крехка, което може да я направи по-податлива на напукване.
SAW е процес на заваряване, при който се образува дъга между консумативен електрод и детайла и дъгата се потапя под слой от флюс. SAW често се използва за тръби с по-голям диаметър и може да произведе висококачествени заварки. Въпреки това, точно като ERW, SAW също създава HAZ и е необходима подходяща термична обработка след заваряване, за да се гарантира цялостното качество на тръбата.
Въздействие върху устойчивостта на корозия
Устойчивостта на корозия е критично свойство за тръбата API 5CT J55, тъй като често се използва в корозивни среди като нефтени и газови кладенци. Различните производствени процеси могат да имат различно въздействие върху корозионната устойчивост на тръбата.
Както бе споменато по-рано, горещото валцуване може да намали корозионната устойчивост на тръбата поради образуването на котлен камък. От друга страна, студеното изтегляне може да го подобри, като осигури по-гладка повърхност. Термичната обработка също може да играе роля. Например, правилното отгряване може да облекчи остатъчните напрежения, които могат да доведат до корозионно напукване под напрежение.
Заваряването също може да повлияе на устойчивостта на корозия. HAZ, създадена чрез заваряване, може да бъде по-податлива на корозия поради промените в микроструктурата на стоманата. Поради това може да са необходими допълнителни мерки за защита от корозия, като покриване на тръбата или използване на инхибитори на корозията, за заварени тръби.
Заключение
В заключение, различните производствени процеси оказват дълбоко влияние върху свойствата на тръбите API 5CT J55. Всеки процес има своите предимства и недостатъци, а изборът на производствен процес зависи от специфичните изисквания на приложението.
Като доставчик на тръби API 5CT J55 разбирам важността на тези производствени процеси. Ние внимателно избираме подходящия процес за всяка поръчка, за да гарантираме, че тръбите, които доставяме, отговарят на най-високите стандарти за качество. Независимо дали имате нужда от тръби за малък кладенец или мащабен петролен и газов проект, ние можем да ви предоставим подходящата тръба API 5CT J55.
Ако се интересувате от нашата тръба API 5CT J55 или искате да научите повече заСпециална тръба за масло API 5ct C110,API 5CT обсадна тръба, илиСтоманена обсадна тръба API 5CT N80, не се колебайте да се свържете с нас за преговори за покупка. Ние сме тук, за да ви помогнем да намерите най-добрите решения за вашите нужди от нефт и газ.
Референции
- Комитет за наръчника на ASM. (2004). Наръчник на ASM, том 6: Заваряване, спояване и запояване. ASM International.
- Bhadeshia, HKDH и Honeycombe, RWK (2006). Стомани: микроструктура и свойства. Elsevier.
- Totten, GE, & MacKenzie, DS (2003). Ръководство за алуминий: Физическа металургия и процеси. CRC Press.