

ASTM A214 не е спецификация за якост. Това е спецификация на заваръчния шев. Тръбата е направена чрез електросъпротивително заваряване, което оставя един прав шев по дължината й и целият стандарт съществува, за да докаже, че този шев се държи като основния метал - чрез сплескване, чрез фланциране, чрез твърдост и чрез топлинна обработка, която изтрива структурата на заваръчния шев след като е направена. Яркото отгряване е крайната стъпка, която позволява на купувача да пропусне ецването, без да се отказва от качеството на повърхността. При кондензатор с четиридесет хиляди тръби тази разлика се вижда в графика.
ASTM A214 се издава паралелно като ASME SA214 и двата документа са технически идентични. В поръчка за покупка името има по-малко значение от изданието, тъй като общите изисквания се намират в ASTM A450 и тази препратка е мястото, откъдето всъщност идват повечето от подробностите за размерите и изпитването.
Спецификация
| Артикул | Спецификация |
|---|---|
| Стандартен | ASTM A214 / ASME SA214; общи изисквания към ASTM A450 |
| Продуктова форма | Електросъпротивително заваряване (ERW), единичен надлъжен шев |
| Тип | Тръба с минимална дебелина на стената; външният диаметър и минималната стена са посочени, вътрешният диаметър не е |
| Външен диаметър | 1/8–3 инча (3,2–76,2 mm) стандарт; други размери по договаряне |
| Дебелина на стената | Обикновено 12–22 BWG (2,77–0,71 mm); по-тежки и по-леки стени по поръчка |
| Дължина | Прави дължини до 20 фута (6,1 м); по-дълъг и U-образен при поискване |
| въглерод | 0,18% макс |
| Манган | 0.27–0.63% |
| Фосфор / сяра | 0,035% максимум всеки |
| Якост на опън | 47 ksi (325 MPa) мин |
| Граница на провлачване | 26 ksi (180 MPa) мин |
| Удължение | 35% мин |
| твърдост | 72 HRB макс |
| Топлинна обработка след заваряване | 900 градуса (1650 градуса F) или по-висока, въздушно охлаждане или охлаждане в пещ с контролирана атмосфера |
| Топлинна обработка след окончателно студено изтегляне | 650 градуса (1200 градуса F) или по-висока |
| Условие за доставка | Ярко закален (BA) като стандарт; облекчени от стреса, нормализирани или нарисувани също са налични |
| Задължителни тестове | Опън, сплескване, фланец, твърдост, хидростатичен или безразрушителен електрически тест |
| Типично обслужване | Повърхностни кондензатори, нагреватели за захранваща вода, маслени охладители, чилъри, U-тръбни топлообменници |
Изискванията за механични свойства не се прилагат за тръба с вътрешен диаметър по-малък от 1/8 инча (3,2 мм) или по-тънка от 0,015 инча (0,4 мм) стена. Потвърдете всички стойности спрямо изданието на A214 и A450, посочени в поръчката за покупка.
Химия и механични свойства
| елемент | A214 | A179 (за сравнение) |
|---|---|---|
| въглерод | 0,18% макс | 0.06–0.18% |
| Манган | 0.27–0.63% | 0.27–0.63% |
| Фосфор | 0,035% макс | 0,035% макс |
| Сяра | 0,035% макс | 0,035% макс |
Диапазонът на манган е тесен по всеки стандарт - прозорец от 0,36 точки - и това е целта. Това не е стомана, предназначена за здравина. Това е стомана, предназначена да бъде формована, заварявана, изтеглена и след това навивана в тръбен лист без напукване. Ниско съдържание на въглерод поддържа заваръчния шев пластичен; ограниченият манган поддържа твърдостта предвидима през цикъла на термична обработка. Няма изискване за силиций и добавяне на микросплави, поради което тръбата A214 не е кандидат за работа при висока температура.
| Собственост | Изискване |
|---|---|
| Якост на опън | 47 ksi (325 MPa) мин |
| Граница на провлачване | 26 ksi (180 MPa) мин |
| Удължение в 2 инча (50 mm) | 35% мин |
| твърдост | 72 HRB макс |
Забележете какво липсва: няма максимален добив и максимален якост на опън. A214 не ограничава якостта, така че топлината, която се връща при опън от 400 MPa, е съвместима. Това е добре за топлообменник, при който стената на тръбата се определя от допустимото корозия, износването на преградата и захващането, необходимо за търкаляне, а не от напрежението в обръч. Не е добре, ако сте очаквали стегнат прозорец за здравина - и ако имате нужда от такъв, това е разговор преди поръчката, а не след пристигането на сертификата.
Тръбата от въглеродна стомана от този клас обикновено се прилага до около 900 градуса F (480 градуса). Над това, окисляването и пълзенето поемат и изборът се премества към хром-моли клас или неръждаема стомана, което е различен артикул.
Размери, дебелина на стената и допустими отклонения
| OD | мм | Общи BWG стени | Типична употреба |
|---|---|---|---|
| 1/2 инча | 12.7 | 16, 18, 20 | Малки кожухотръбни топлообменници, маслени охладители |
| 5/8 инча | 15.9 | 16, 18, 20 | Компактни топлообменници, чилъри |
| 3/4 инча | 19.05 | 14, 16, 18 | Размерът на работния кон за кондензатори |
| 1 in | 25.4 | 12, 14, 16 | Нагреватели за захранваща вода, технологични топлообменници |
| 1-1/4 инча | 31.75 | 12, 14, 16 | Кондензатори с голяма повърхност |
| 1-1/2 инча | 38.1 | 10, 12, 14 | Парни повърхностни кондензатори |
| 2 in | 50.8 | 10, 12, 14 | Тежкотоварни топлообменници, въздушни охладители |
| 2-1/2 до 3 инча | 63.5–76.2 | 10, 12 | Големи процесни и морски кондензатори |
| BWG | Стена, мм | Коментирайте |
|---|---|---|
| 10 | 3.40 | Тежка стена; силно износване или корозия |
| 12 | 2.77 | Общо за 1 in и повече |
| 14 | 2.11 | Стандарт за по-голяма кондензаторна тръба |
| 16 | 1.65 | Най-често срещаната стена на топлообменника |
| 18 | 1.24 | Светла стена; разширяването изисква грижи |
| 20 | 0.89 | Малка тръба, само чисто обслужване |
| 22 | 0.71 | Минимално практично за валцовани съединения |
Стенните цифри на BWG са закръглени номинални стойности. Поръчайте стената като минимална дебелина, а не като габаритно число, когато изчислението зависи от това.
A214, A179 и A192 един до друг
| Артикул | A214 | A179 | A192 |
|---|---|---|---|
| Производствен път | ERW, заварени | Безшевни, студено изтеглени | Безшевни, студено изтеглени |
| въглерод | 0,18% макс | 0.06–0.18% | 0.06–0.18% |
| Якост на опън, мин | 325 MPa | 325 MPa | 325 MPa |
| Добив, мин | 180 MPa | 180 MPa | 180 MPa |
| Твърдост, макс | 72 HRB | 72 HRB | 72 HRB |
| Термична обработка | 900 градуса след заваряване, 650 градуса след окончателно изтегляне | 650 градуса след окончателното теглене | 650 градуса след окончателното теглене |
| Обичайно обслужване | Топлообменници, кондензатори | Топлообменници, кондензатори | Котелни тръби за високо налягане |
| Относителна цена | Най-ниска | По-високо | Отново по-високо |
A214 и A179 имат идентични механични изисквания, почти идентична химия и едни и същи приложения. Разликата е в маршрута: A214 е заварен, A179 е безшевен. Всичко останало следва от това. Заварената тръба е по-евтина за производство и се предлага в по-големи дължини с по-добра концентричност; безшевната тръба няма шев за проверка, защото няма шев. Когато спецификацията на проекта казва безпроблемна за водна кутия с ниско налягане, обикновено се купува комфорт, а не капацитет - но това е решението на купувача и трябва да се направи умишлено.
Единственото място, където изборът не е предпочитание: дали тръбата ще бъде разширена и след това заварена, или ако ще види мокро H2S, шевът и неговото разпределение на твърдостта стават истински технически въпрос. Тръба A214, която е правилно нормализирана и ярко загрята, се справя и с двете. Тръба A214, която е била заварена и охладена без 900-градусова обработка, не става, независимо какво казва сертификатът за якост на опън.
Как е направена тръбата
Избор на лента.Студено валцувани, нарязани по ширина, химията е проверена спрямо максимум 0,18% въглерод и 0,27–0,63% манганов прозорец.
Формиране.Лентата постепенно се навива в цилиндър през формовъчна секция, като ръбовете се събират заедно под контролирано налягане.
Високочестотно заваряване.Надлъжният шев се заварява чрез съпротивление или индукция при честоти в стотици килохерци. Без допълнителен метал; заваръчният шев е изкован от самите два ръба.
Шалиране.Вътрешната и външната заварка се отстраняват, наравно, без подрязване на стената.
Заваръчно отгряване.Шевът преминава през вградена система за отгряване при 900 градуса или повече, след което се охлажда. Това е стъпката, която A214 прави задължителна.
Студено рисуване.Вдлъбнатината се изтегля върху дорник до крайния OD и стената, което определя концентричността и повърхностното покритие и осигурява плътния контрол на стената, с който е известен процесът.
Ярко отгряване.Окончателно отгряване при 650 градуса или повече в контролирана атмосфера, охлаждане в същата атмосфера, така че повърхността да остане ярка.
Изправяне, рязане, крайна обработка.Ролково изправяне, нарязано по дължина, квадратно нарязване или скосено, очистено.
Тестване и опаковане.Вихрови токове по цялата дължина, проби за сплескване и фланци, проверка на размерите, маркиране, след това свързване със защита.
Какво всъщност прави Bright Annealing
Отгряването в защитна атмосфера не е декорация. Той премахва стъпка на процеса от вашия магазин и премахва риска от тръбата.
Конвенционалното отгряване оставя тъмна оксидна скала върху тръбата, отвътре и отвън. Този котлен камък трябва да се отстрани чрез киселинно ецване, а ецването носи свои собствени проблеми: киселината може да бъде уловена в отвора на дълга тръба, качеството на водата за изплакване става променливо и водородът, поет по време на ецване, трябва да бъде изгонен след това. За тръба на топлообменник мръсният отвор е по-лош от грубата външна страна, тъй като отворът е мястото, където се извършва преносът на топлина и мястото, където започва замърсяването.
Яркото отгряване прекарва тръбата през непрекъсната пещ с водородна или азотно-водородна атмосфера, поддържана при достатъчно ниска точка на оросяване - обикновено под -40 градуса - за да не може да се образува оксид. Тръбата излиза с метална повърхност без котлен камък отвътре и отвън. Без ецване, без изплакване, без изпичане с водород.
| Собственост | Ярко закален | Закалено и мариновано |
|---|---|---|
| Състояние на повърхността | Метален, лек и светъл, без котлен камък | Матово, изисква ецване и изплакване |
| Чистота на отвора | Чист; без киселина или остатъци от изплакване | Риск от остатъчна киселина, ако изплакването е неадекватно |
| Дебелина на стената | Непроменен след отгряване | Леко намалено от ецване |
| Приемане на водород | Няма от обработка | Възможно по време на ецване; може да е необходимо изпичане |
| Вихровотоков отговор | Нисък фонов шум, по-добра дискриминация на дефекти | Мащабът и грапавостта повишават шума |
| Готов за разширение | Да, направо от пакета | Обикновено се нуждае от почистване преди навиване |
| цена | По-високо на метър | По-малко на метър, плюс вашите собствени разходи за почистване |
Това, което яркото отгряване не може да направи, е да поправи лоша заварка, да коригира тръба, която не е кръгла, или да компенсира пещ, която не е била чиста. Трябва да бъдат изпълнени три условия, за да си струва плащането за финала:
Тръбата трябва да влезе чиста.Смазка за изтегляне, остатъци от мед или следи от пръсти ще се карбонизират в пещта и ще оставят сиви цапания, които се отстраняват по-трудно, отколкото котленият камък. Обезмасляването преди пещта не е задължително.
Атмосферата трябва да се наблюдава, а не да се предполага.Точката на оросяване и кислородът се регистрират непрекъснато по правилно работеща линия. Ярка пещ, която се носи, все още изглежда ярка на вратата и произвежда лек оксиден филм в далечния край.
Манипулирането след пещта трябва да остане чисто.Ярката туба, която се влачи по мръсен под или опакована без защита, пристига като маринована туба. Хартиеното преплитане и крайните капачки са част от продукта, а не част от опаковката.
Къде се използва тази тръба
Повърхностни кондензаторив електроцентралите, където броят на тръбите е голям, водата е чиста.
Нагреватели за питателна вода- често 1 в OD при 14 или 16 BWG, понякога с подобрение от неръждаема стомана или сплав на етапа на високо налягане.
Маслени охладители и топлообменницив хидравлични и смазочни системи, където 1/2 до 3/4 в тръба при 18 или 20 BWG е стандарт.
Чилъри и хладилни кондензатори, често с подобрени или оребрени повърхности на една и съща основна тръба.
U-тръбни обменници, където тръбата е огъната след отгряване и позицията на шева през чупката трябва да бъде съгласувана предварително.
Морски и офшорни охладители, обикновено с покритие или подобрение с купро-никел, когато е включена морска вода.
Ако тръбата ще бъде U-образно огъната, ориентацията на шева има значение. Огъването поставя външната страна на завоя в напрежение, а вътрешната в компресия. Прокарването на шева по неутралната ос го предпазва от двете и повечето спецификации на огъване го изискват. Това трябва да се уреди на етапа на поръчка на тръбата, тъй като след като тръбата бъде нарязана и свързана, позицията на шева е фиксирана.
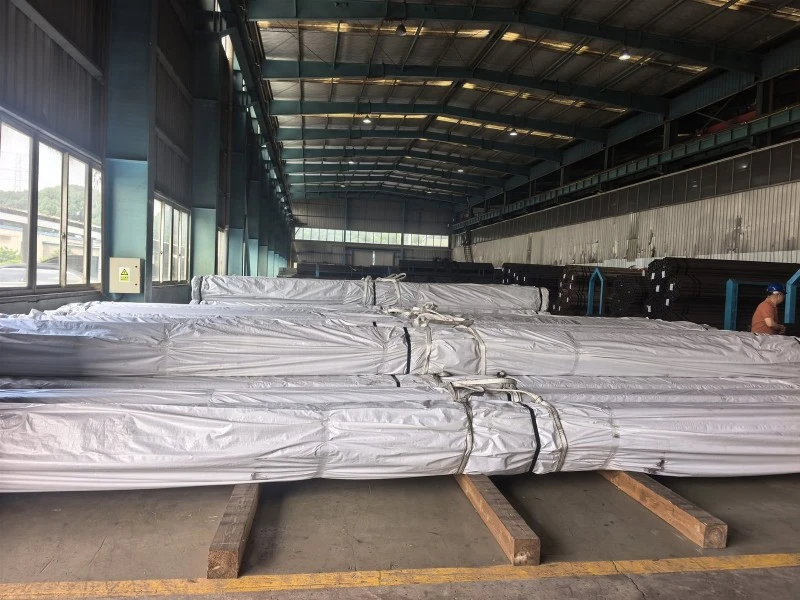
A214 ERW Топлообменник и фабрика за кондензаторни тръби
Изпратете графика на тръбите - OD, минимална стена, дължина, количество, прави или U-извити, както и тестовия пакет, от който се нуждаете. Ще се върнем с оферта на цена, която посочва изцяло условията за доставка, атмосферата на отгряване, включените записи от теста и вида на сертификата, така че офертата и поръчката на мелницата казват едно и също нещо.
Поискайте оферта за A214 Bright Annealed Tube
Нашият случай
ASTM A214 ERW топлообменна тръба: 1500 парчета от 25,4 × 1,65 mm, ярко закалени

ЧЗВ
A214 същото ли е като A179?
Не е същото, но тясно свързано. Те споделят еднакъв минимален якост на опън, добив, удължение, твърдост и приложения, а химията им се различава само по въглерода: A214 позволява до 0,18% без минимум, A179 изисква 0,06–0,18%. Истинската разлика е пътят на производство. A214 е електросъпротивителна заварена; A179 е безшевен и студено изтеглен. A214 обикновено е по-евтин и се предлага в по-големи дължини.
A214 изисква ли термична обработка?
Да, два пъти. Всяка тръба трябва да бъде термично обработена при 900 градуса (1650 градуса F) или повече след заваряване и отново при 650 градуса (1200 градуса F) или повече след окончателното студено изтегляне. Доставчик, който предлага тръба A214 само с обработка след заваряване, е пропуснал второто изискване и е малко вероятно получената твърдост да остане под 72 HRB.
Стандартът споменава ли светло отгряване?
Не по име. A214 изисква охлаждане във въздуха или в охладителната камера на пещ с контролирана атмосфера, а яркото отгряване е търговският начин за правилно изпълнение на втората опция. Тъй като самият термин не е дефиниран в стандарта, поръчката трябва да посочва изрично изискването - атмосфера, точка на оросяване и произтичащо състояние на повърхността - вместо да разчита само на думите "ярко темперирано".
Може ли тръба A214 да бъде доставена с външен диаметър над 3 инча?
Да, ако отговаря на всички останали изисквания на спецификацията. 3 на фигурата е диапазонът от размери, който обикновено се обзавежда, а не твърдо ограничение. На практика повечето купувачи над 4 in преминават към спецификация на заварена тръба под налягане, тъй като стандартът на тръбата на топлообменника вече не отговаря на това как ще се използва тръбата.
Защо не мога да посоча вътрешния диаметър?
Тъй като A214 е спецификация за минимална стена. Вие контролирате външния диаметър и минималната стена, а вътрешният диаметър е какъвто произведат тези два. Това е умишлено: позволява на мелницата да движи стената от положителната страна, което е добро за тръбата и безвредно за работата. Ако точният отвор е от решаващо значение за вашия дизайн, A214 е грешната спецификация за покупка.
ERW заваръчният шев слабо място ли е в експлоатация?
Не и когато тръбата е направена и обработена правилно. Шевът се изковава от основния метал без пълнител, след което се нормализира при 900 градуса или повече и се проверява чрез тестове за сплескване и фланец на всяка партида. Исторически, ERW тръбата си спечели лоша репутация от нискочестотно заваряване с неконтролирано подаване на топлина и тази репутация все още се цитира. Модерното високочестотно заваряване с линейно отгряване и тестване с вихрови токове по цялата дължина е различен продукт.
Може ли тръба A214 да се използва за U-извити снопове?
Да, и това е често срещано. Посочете радиуса на огъване, дължината на двете допирателни и необходимата ориентация на шева през огъването - обикновено по неутралната ос. Огъването се извършва след окончателното отгряване, така че всяка студена работа, въведена от огъването, не се облекчава, освен ако не е посочено облекчаване на напрежението след огъване.